


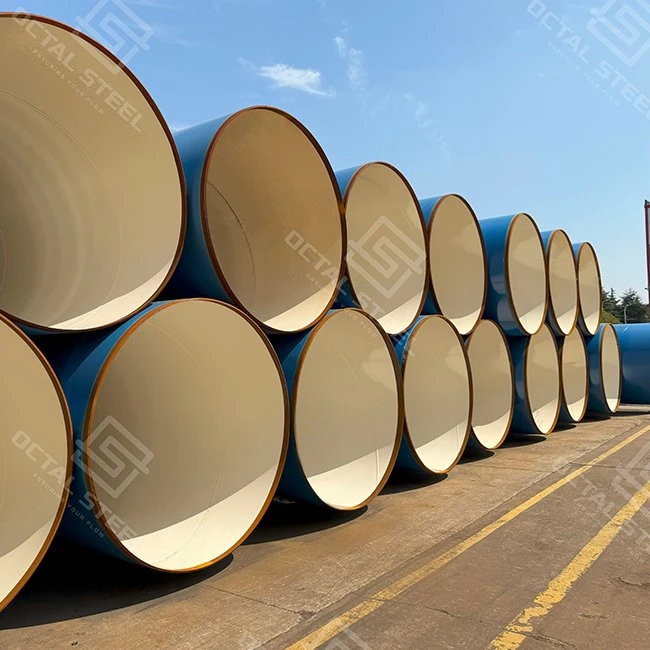


SSAW Pipe
Steel Grade: API 5L Grade B, X42, X46, X52, X56, X60, X65, X70, X80, X90, X100
Mga lebel sa Pagtino sa Produkto: PSL1, PSL2
Range sa Gibag-on: 6mm ngadto sa 25.4mm (customized anaa)
Matang sa mga Katapusan: Mga tumoy sa beveled, Mga tumoy nga yano
Sakup sa Gitas-on: 8.0m hangtod 18.5m (26' hangtod 62') o gipahiangay
Proteksyon Caps: Anaa sa plastik o puthaw
Panagway sa nawong: Natural, Varnished, Black painting, 3PE, FBE, etc.
SSAW nga tubokay dako nga-diametro nga tubo nga naporma gikan sa steel coil ug gi-welded gamit ang spiral (helical) seam gamit ang submerged arc welding.Ang SSAW mao ang Spiral Submerged Arc Welded, ug ang termino "Kahulugan sa tubo sa SSAW" sa pagpamalit kasagarang nagtumong niining spiral SAW nga ruta sa paggama ug ang pagkahaom niini para sa layo nga-distansya nga transmission ug dagkong-OD nga mga proyekto.
Ang among SSAW nga mga tubo anaa sa dagkong mga diyametro (φ508mm ngadto sa φ1626mm) ug lain-laing gibag-on sa bungbong, pagsiguro nga kasaligan sa taas nga-distansya nga fluid transmission. Gihimo agig pagsunod sa mga sumbanan sa API 5L, ISO, ug ASTM, kini nga mga tubo gihimo aron makasugakod sa grabe nga presyur ug mapintas nga mga palibot.
Uban sa usa ka pasalig sa tukma nga paggama, ang Octal Pipe naghatod sa gasto-epektibo nga mga solusyon nga walay pagkompromiso sa kalidad, naghimo kanamo nga kasaligan nga kauban alang sa imong mga panginahanglanon sa pipeline.
Overview sa Produkto
Ang SSAW Welded Steel Pipe, nailhan usab nga Spiral Submerged Arc Welded Pipe, gihimo gamit ang taas nga-kalidad nga steel coil isip hilaw nga materyales. Ang steel plate giporma ug giwelded gamit ang automatic double-wire submerged arc welding technique. Kining talagsaon nga pamaagi sa welding nagwagtang sa tensile stress sa panahon sa proseso sa welding, nagsiguro sa taas nga-kalidad nga welds nga adunay lig-on nga performance. Ang mga tubo sa SSAW kaylap nga gigamit sa lainlaing mga proyekto sa pipeline, sama sa transportasyon sa lana ug gas ug imprastraktura sa konstruksyon.

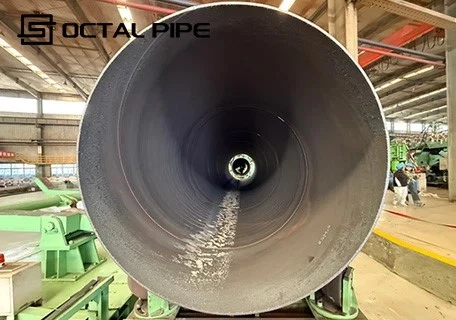
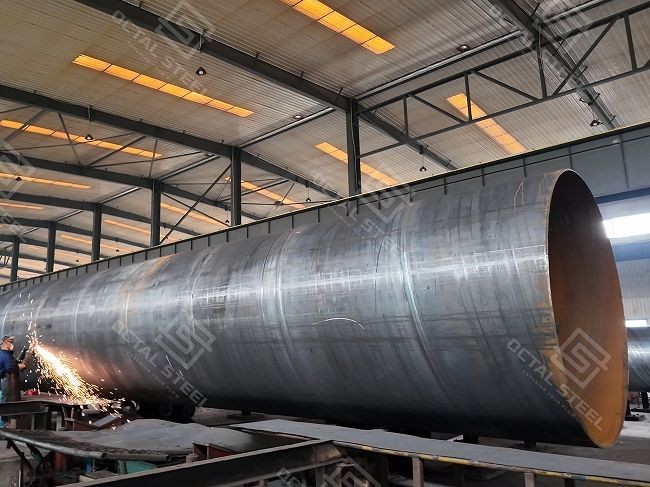
Proseso sa Paggama sa tubo sa sSAW
SSAW Welding (Doble-Sided Submerged Arc Welding)
SSAW weldingkasagarang gigamitsubmerged arc welding (SAW)sa paghimo og spiral seam nga adunay lig-on nga penetration ug balik-balik nga hiniusang kalidad, ug daghang linya ang nag-aplay og double-sided welding (ID/OD) sa matag detalye sa proyekto.
Ang proseso sa paggama sa SSAW steel pipe nagsunod sa mga advanced nga teknik para sa taas nga-kalidad ug episyente nga produksiyon. Ang importante nga mga lakang naglakip sa:
- Pag-inspeksyon sa Hilaw nga Materyal: Taas nga-kalidad nga steel coil, sama sa Q235, Q345, ug API 5L nga mga grado, gisusi alang sa pagsunod sa internasyonal nga mga sumbanan (API, ISO, ASTM, ug uban pa).
- Pagporma: Ang mga steel coil kay bugnaw-naporma ngadto sa spiral nga mga porma aron masiguro ang labing maayo nga integridad sa estruktura.
- Welding: Awtomatikong double-wire submerged arc welding nagsiguro sa maayo kaayong weld penetration ug joint strength.
- Pagtambal sa Kainit: Ang mga tubo moagi sa mga proseso sa pagtambal sa kainit (annealing o normalizing) aron mahupay ang mga stress ug mapaayo ang mekanikal nga mga kabtangan.
- Pagsulay ug Inspeksyon: Naglakip sa mga pagsusi sa dimensyon, visual inspection, ultrasonic testing (UT), ug hydrostatic testing aron masiguro ang kalidad ug performance sa produkto.
- Pagtambal sa nawong: Ang mga anti-corrosion coating sama sa 3PE ug FBE gigamit aron madugangan ang kalig-on sa mga tubo sa malisud nga palibot.

Mga Detalye ug Teknikal nga Detalye
- Panggawas nga Diametro (OD): φ508–φ1626 mm (20"–64")
- Gibag-on sa paril (WT): 6.4–25.4 mm
- Gitas-on: 8.0–18.5 m(26'–62'); custom cut-sa-gitas-on anaa
- Materyal nga Grado:
- API 5L:GradoA–X90(PSL1 / PSL2)
- GB/T 9711: L190–L625 (e.g., L245, L290, L320, L360, L415, L450, L485)
- Ang ubang mga grado sa hangyo sa espesipikasyon sa proyekto
- Gisuportahan nga mga sumbanan: API 5L, ISO 3183, GB/T 9711, ASTM, EN, BS, DIN, CSA, DNV (offshore pipeline standard)
- Paggama:Spiral Submerged Arc Welded (SSAW), double-sided SAW (ID/OD), coil-feed with edge milling, automated seam tracking, on-line NDT, hydrostatic test, beveling, ug coating line integration
- Katapusan nga Pagtapos / Mga Patong:Plain o beveled nga mga tumoy matag sumbanan; gawas3LPE/FBE/epoxy(internal coatings opsyonal sa proyekto); pagmarka ug pag-eksport sa pagputos
- Inspeksyon ug mga Dokumento:100% hydrotest; UT/RT kada standard o ITP; MTCEN 10204 3.1/3.2ug ang tibuok NDT records anaa


LSAW vs HSAW (SSAW) Pipe: Pangunang mga Kalainan
| butang | LSAW | HSAW (SSAW) |
|---|---|---|
| Weld seam | Longitudinal (tul-id) | Helical / spiral |
| Kasagaran nga input | Plato | Coil |
| Labing angay | Mas taas nga-demand pressure/kritikal nga mga linya (spec-driven) | Dako nga OD, taas nga gitas-on, gasto-maayong mga linya sa pagpasa |
| Pagngalan | Longhitudinal nga SAW | Helical SAW=SSAW sa komon nga paggamit |
Giunsa pagdumala sa tubo sa SSAW ang presyur?
Ang kapasidad sa presyurgibase sa disenyo-.-kini nagdepende saOD, gibag-on sa dingding, grado sa asero (SMYS/gitugotan nga stress), hinungdan sa disenyo, allowance sa corrosion, ug temperatura sa pag-operateubos sa magamit nga code/spec. Alang sa SSAW/HSAW line pipe, ang integridad sa presyur gisiguro pinaagi sa pagkontrol sahelical seam: kasagarang gipiho sa mga pumapalittibuok-gitas-on weld seam NDT (UT/RT kada proyekto ITP)ug nanginahanglan ug hydrostatic nga pagsulay kung magamit, busa ang pagdawat gibase sa dokumentado nga integridad sa seam ug ebidensya sa pagsulay. Usa ka praktikal nga lagda sa pagpalit mao ang: kung ang serbisyo mas taas-nga risgo (mas taas nga presyur, sour nga serbisyo, o mas estrikto nga mga kinahanglanon sa tag-iya), higpitan ang order sapagpili sa grado/WT ug seam NDT scopeimbes nga magsalig sa mga pang-generic nga "presyon sa presyur" nga pag-angkon.
SSAW Welding & Seam Quality Control (Unsay Buyers Audit)
Sa mga proyekto sa SSAW/HSAW, ang "pass/fail" panagsa ra mahitungod sa generic strength claims-kini moabut ngadto sadisiplina sa pagdawat sa seam. Ang mga pumapalit kasagarang mag-lock sa tulo ka mga core nga butang, ug mao gyud kini kung diin gibutang sa Octal Pipe ang kontrol ug ebidensya.
- Ang pagkamakanunayon sa seam (pagporma → kalig-on sa weld):Ang kalidad sa helical seam magsugod sa dili pa magwelding. Kung dili lig-on ang pagporma sa spiral, makita nimo kini sa ulahi ingonseam wandering, ovality drift, ug dili patas nga bead profile, nga magpahinabog dugang nga NDT ug mga panaghisgot sa pag-ayo. Gikontrol sa Octal Pipe ang pagporma nga set-ug gitipigan ang mga parameter sa welding sulod sa gitakdang bintana aron ang seam magpabilin nga makanunayon gikan sa unang tubo hangtod sa kataposan sa lote.
- Sakop sa NDT nga-pamatuod sa pag-audit (dili "among gihimo ang pagsulay"):Ang tinuod nga gipangutana sa mga pumapalit mao ang:Ang helical seam ba gisusi sa tibuok nga gitas-on? Unsang paagiha, ug unsang basehanan sa pagdawat?Ang Octal Pipe nag-alignUT/RT coverageug ang lagda sa disposisyon (dawat/re-test/reject) sa nagdumala nga sumbanan ug sa proyekto nga ITP, ug naghatag sa ebidensiya sa pag-inspeksyon isip kabahin sa release pack-mao ni ang nagpugong sa site hold points ug re-inspection loops.
- Pagsubay sa dokumento nga nakalahutay sa reyalidad sa site:Daghang mga pagsalikway ang mahitabo pagkahuman sa paghatud kung ang mga tubo na-stage na ug ang kliyente dili maka-reconcileinit/coil → pagmarka sa tubo → NDT/hydro reports → MTC. Ang Octal Pipe naghatod ug usa ka masubay nga pakete (EN10204 3.1; 3.2 sa hangyo) uban ang pagmapa sa lote, aron ang QA makapagawas ug materyal nga dili maggukod sa nawala nga mga link.


LSAW vs HSAW (SSAW): Asa Usa ang Mohaum sa Imong Proyekto?
Kung mangutana ang mga pumapalit sakalainan tali sa LSAW ug HSAW tubo, ang tinuod nga pangutana dili lang "plate vs coil" - kung unsang klase sa seam ang makapamenos sa mga pag-apruba, peligro sa uma, ug pagkaladlad sa eskedyul ubos sa espesipikasyon sa proyekto.
Pangunang mga kalainan nga makaapekto sa pag-uyon ug pagpatuman sa site
| Punto sa Desisyon | LSAW (Longitudinal SAW) | HSAW / SSAW (Helical SAW) | Unsay Kausaban Niini sa Tinuod nga mga Proyekto |
|---|---|---|---|
| Seam geometry | Usatul-id nga longhitudinal seam | Usapadayon nga helical seam(spiral) | Ang spiral seam nagdugang sa kinatibuk-ang gitas-on sa seam kada tubo, mao nga ang mga kliyente kanunay nga nagtutokseam NDT coverage ug seam stability. |
| Pagporma sa ruta | Pagporma sa plato (pananglitan, JCOE / press bending) | Pagporma sa coil spiral | Mga suporta sa pagporma nga gibase sa coil-.dugay nga padayon nga produksyon, kanunay nga nagpauswag sa kahusayan sa pagpadala alang sa dagkong mga pakete sa OD. |
| Kinaandan nga OD/WT nga bintana | Kasagaran nga gigamit diin ang spec hugot sa WT ug kritikal | Kanunay nga gigamit alang sadako nga OD transmissionug taas nga-gitas-on nga suplay | Alang sa parehas nga OD, ang pagpili kanunay nga gimanehokasaysayan sa pagdawat sa espesipikoug gusto sa tag-iya. |
| Pokus sa diskusyon sa NDT | Ang mga pumapalit kasagarang mangayobug-os nga-lawas UT + weld UT/RTbase sa spec/ITP | Ang mga pumapalit kanunay nga nagpasiugdahelical seam UT/RT scope, pag-calibrate, ug mga lagda sa disposisyon | Ang kalainan dili "dugang pagsulay" apandiin mahitabo ang argumento sa inspeksyon(lawas vs helical seam). |
| Dimensyon ug angay{0}}paggawi | Kusog sa pagkontrolar sa roundness alang sa pipila ka mga pakete; depende sa pagporma sa ruta | Maayo nga pagkamakanunayon sa volume run; spiral anggulo/pagporma sa kalig-on butang | Kung ang workfront sensitibo saovality / pagkatul-id, imong gi-lock ang mga pagtugot sa PO bisan unsa pa ang ruta. |
Ang gasto ba sa SSAW pipe-epektibo?
Alang sa dagkong mga diyametro, ang SSAW kasagaran gasto-tungod kay ang coil-based spiral forming nagsuportapadayon nga produksyon ug stable nga throughput, nga kasagarang nagpauswag sabalanse sa gasto-lead timesa dagkong-OD nga mga pakete. Ang tinuod nga bili kasagaran sakinatibuk-ang gasto sa pag-instalar, dili usa ka giangkon nga% nga makatipig: kung ang mga paghatudbatched sa lote/gidak-on sa pagpares sa workfront, ang mga kontraktor nagpamenos sa oras sa paghan-ay, mga paglihok sa crane, ug "nawala nga gidak-on" nga mga paghunong.
Sa kadaghanan sa mga tender, ang SSAW nahimong "gasto-epektibo" kung kini mupaubos sa kinatibuk-ang panagbingkil sa proyekto-mas dyutay nga mga pagkabalda sa logistik, mas hapsay nga pagpagawas sa QA, ug gamay nga site rework-kaysa magsalig lang sa mas ubos nga presyo sa unit.
SSAW Pipe sa Tinuod nga-World Worksite Environment
Ang SSAW (HSAW) nga tubo kanunay nga gipiho kung hapit na ang mga hagit sa lugar sa trabahoanpagdumala, pagtabon sa integridad, pagpahaum-sa katulin, ug pagpagawas sa mga papeles, dili lang "kusog sa tubo." gikan saOctal PipeAng pagtan-aw sa pagpalit, ang husto nga pakete sa SSAW mao ang usa nganakalahutay sa mga kondisyon sa site nga adunay gamay nga mga punto sa pagpugong ug gamay nga pagtrabaho pag-usab, gipaluyohan sa auditable inspection nga ebidensya.
- Gipugngan nga pag-access (mga ruta sa bukid / pig-ot nga ROW / limitado nga pagbayaw):
- Ang problema sa lugar sa trabahoan dili ang pagwelding sa kaugalingon-kinioras sa pag-align: dili patas nga yuta ug mugbo nga mga lihok sa pagbayaw nagpadako sa mga isyu sama saovality, straightness drift, ug inconsistent end condition, nga nagpahinay sa pagpaangay-ug nagdugang sa pinugos nga pagtul-id. Ang Octal Pipe kasagaran nagsuporta niini nga mga site pinaagi sa pag-lockmga kontrol sa dimensyon (OD/ovality/straightness) ug end prep (PE/BE)sa atubangan, ug pagpadala nga adunay klaro nga bundle identification aron ang mga tripulante dili mag-usik ug oras sa paghan-ay sa mga gidak-on sa workfront.
- Basa nga yuta (pagtabok sa suba / kalamakan / taas nga tubig sa yuta):
- Sa lapukon nga pagdumala ug pagpaubos-sa, ang kasagarang kasakit mao angcoating damage ug holiday repair workload, nga makalangan sa pag-backfill ug maka-trigger sa balik-balik nga inspeksyon. Ang Octal Pipe mahimong mag-align sa order sa usa ka praktikal nga coating package (kung gipiho) ug maghatag sa nagsuporta nga mga dokumento sa pagpagawas-aron ang site team dili ma-stuck nga nagpamatuod sa pagdawat human ang pipe napahigayon na.
- Taas nga-output spreads (open-field construction / long-haul logistics):
- Ang pagka-produktibo sa kasagaran mawala sapaspas nga pagpagawas, dili katulin sa produksiyon-ang mga proyekto ang gihuptannagkasagol nga mga bundle, nawala nga mga link sa pagsubay, o mga pakete sa inspeksyon nga dili limpyo nga mapa sa mga marka sa tubo. Dinhi diin ang Octal Pipe nagpunting sa disiplina sa pagpadala: pagbulag sa lote, tin-aw nga pagmarka, ug usa ka pakete sa dokumento nga nagkonektarinit/coil → pagmarka sa tubo → ebidensya sa inspeksyon → MTC, pagkunhod sa QA hold points sa panahon sa pag-instalar.
- Mubo nga mga bintana sa trabaho (mga koridor sa kasyudaran / shift sa gabii / permiso-limitado nga trabaho):
- Kung ang mga tripulante adunay pipila lamang ka oras, ang bisan unsang mismatch mahimong mahal:bevel inconsistency, dimensional variation, o dili klaro nga sakup sa inspeksyondali nga nahimo nga grinding / rework ug gimingaw nga mga bintana. Ang mga pumapalit kasagarang nagpunting sa mas hugot nga pagkahaom-mga panginahanglan (mga pagtugot, pagtapos sa pagtapos, estratehiya sa gitas-on), ug ang Octal Pipe makaputos sa suplay sumala sa mga rekord sa inspeksyon nga makatabang sa pagpagawas sa QA sa site nga walay paglangan.


Mga Kaayohan sa mga tubo sa sSAW
| Bentaha | Unsa ang Gisulbad Niini sa Site (Tinuod nga Kasakit sa Atubangan sa Trabaho) | Giunsa Kini Paghatud sa Octal Pipe (Audible Controls) | Pamatuod nga Mahimo Nimong Pangutan-on |
|---|---|---|---|
| Integridad sa Seam Mahimo Nimong Ipagawas | Ang mga proyekto malangan kung anghelical seamnahimo nga hold point-dugang nga NDT, dili klaro nga pagdawat, gibalikbalik nga pagrepaso. | Doble nga-panig nga SAW (ID/OD)anaa kon espesipiko; kontrolado nga welding parameters ug seam profile management aron magpabilin ang spiral seam nga lig-on nga lote-to-lot. | Weld seamUT/RT report(matag PO/ITP), seam acceptance criteria, repair/disposition record (kung aduna man). |
| Episyente sa Gasto sa Dakong OD | Alang sa dagkong linya sa diyametro, gikinahanglan sa mga pumapalitgasto-matag-metrokontrol nga walay pagbaligya sa kasaligan sa iskedyul. | Ang coil-based spiral forming nagsuporta sa padayon nga produksyon ug stable nga output para sa dagkong OD packages; batch rolling + pagplano sa pagpadala nga mohaum sa pagkasunod-sunod sa pagtukod. | Rolling plan / batch nga iskedyul sa pagpadala; listahan sa pagputos sa gidak-on/daghan; Listahan sa pagpares sa MTO. |
| Dako nga OD/WT Window + Long{1}}Length Supply | Ang pagkaproduktibo sa site mag-antus kung ang mga gitas-on dili managsama o kung ang OD/WT dili motakdo sa mga pamaagi sa welding ug mohaum sa-mga jig. | Lapad nga kapabilidad sa OD/WT nga adunay SRL/DRL ug giputol-ngadto sa-mga opsyon sa gitas-on; katapusan nga paghuman (PE/BE) gipahiangay sa field welding nga pamaagi ug ihigot-sa plano. | Dimensyon nga rekord sa inspeksyon (OD/WT/ovality/straightness), lista sa gitas-on, katapusan-pagkumpirma sa prep. |
| Pagkaandam sa Pagtabon ug Pagdumala | Sa tinuod nga mga yarda, ang mga tubo giguyod, gialsa, ug gipasundayag;coating holidays ug touch-upmahimong tinago nga gasto. | Mga opsyon sa coating (FBE/2LPE/3LPE/3LPP) nga gihatag sa gikinahanglan sa proyekto; seam-area surface prep control ug end protection para sa transport ug staging. | Ulat sa pag-inspeksyon sa coat, kriterya/resulta sa pagsulay sa holiday (kon gikinahanglan), pagputos sa mga litrato/listahan sa-katapusan nga cap. |
| Sistema sa Kalidad nga Makapamenos sa mga Punto sa Pagkupot | Daghang mga pagsalikway ang mahitabo pagkahuman sa pagpanganak tungod kayAng mga dokumento dili mapa sa mga marka sa tuboo ang sakup sa pag-inspeksyon dili klaro. | Pagsubay gikan sainit/coil → pagmarka sa tubo → ebidensya sa inspeksyon → MTC; EN102043.1sumbanan,3.2ug ikatulo nga-pagsaksi nga opsyonal alang sa EPC/operator specs. | EN10204 3.1/3.2 MTC, traceability mapping sheet, ITP checkpoints, third-party stamped reports (kung mahimo). |
| Mga Sumbanan Pagkaangay para sa EPC Specs | Ang mga EPC kasagaran nagkinahanglan og usa ka supplier aron motakdo sa daghang spec sa mga lote-standard mismatch hinungdan sa rework ug resubmittals. | Gihaom ang suplay sa mga kinahanglanon sa proyekto sa API/ISO/EN/GB uban ang pagkahan-ay-pinaagi sa-kaklaro sa sakup sa order (pagsulay, pagtabon, mga tumoy, mga dokumento). | Checklist sa pagsunod sa PO; plano sa inspeksyon; standardized nga indeks sa dokumento alang sa mga pagsumite. |
Nganong Pilia ang SSAW Welded Steel Pipe sa Octal?
- Abante nga Paggama (Kagamitan-Pagkontrol sa lebel):Ang Octal Pipe nagpadagan sa produksiyon sa SSAW/HSAW sa usa ka gipahinungodlinya sa pagporma sa spiraluban satandem multi-wire submerged arc welding (SAW)alang sa helical seam (ID/OD welding anaa kon espesipiko). Ang kalig-on sa seam gisuportahan saonline weld-seam UT/RT nga kapabilidad, gisundan sakagamitan sa pagsulay sa hydrostatic, CNC katapusan beveling / nag-atubang, ug awtomatik nga pagmarka-mao nga ang imong madawat dili lang pipe, kondili usa ka proseso-nga gipaluyohan sa lote nga adunay masukod nga kontrol.
- China-Based Standards & Local Documentation (EPC-Friendly):Isip China-nga nakabase sa SSAW pipe supplier, ang Octal Pipe nagsuporta sa export ug domestic nga mga kinahanglanon sa proyekto nga adunay localized nga dokumento set-kasaganang naglangkobGB/T 9711(line pipe) ugSY/T 5037(spiral welded pipe para sa fluid service) kung mahimo, dugang sa proyekto-specified inspection records. Naghatag kamibilingual nga MTC/document packs, tin-aw nga lot traceability (init/coil → pipe marking), ug mahimong coordinateikatulo nga-pagsaksi(pananglitan, SGS/BV) kung gikinahanglan-paghimog mga pagsumitir nga mas paspas para sa pagrepaso sa EPC ug mas hapsay alang sa-pagpagawas sa materyal sa site.
- Seam Quality Release Pack:Ang spiral seam gisuportahan saweld seam NDT (UT/RT kada PO/spec)ug hydrostatic testing kung gikinahanglan, uban ang mga report nga giputos sa lote aron makunhuran ang QA hold points human sa delivery.
- Gibuhat nga Paghatud alang sa Daloy sa Trabaho:Ang mga pagpadala sa batch mahimong organisado pinaagi sa gidak-on / lote ug pagkasunod-sunod sa pagtukod, nga adunay tin-aw nga pagmarka ug mga lista sa pagputos aron makunhuran ang oras sa paghan-ay sa site ug maminusan ang mga paghunong sa "nawala nga piraso".
FAQ

Q: Unsa ang kahulugan sa SSAW pipe sa pagpalit sa steel pipe?
Q: Unsa ang SSAW welding?
Q: Unsa ang kalainan tali sa LSAW ug HSAW nga mga tubo?
Q: Unsa ang bug-os nga porma sa SSAW pipe?
Mga Sertipikasyon

Sertipiko sa CE

Sertipiko sa ISO 9001

Sertipiko sa API Q1

Sertipiko sa ABS

Sertipiko sa AP-5L

Sertipiko sa API-5CT
| Parameter | Espesipikasyon |
|---|---|
| OD Range | 406.4–2540 mm (16"–100") |
| Gibag-on sa kuta | 6.0–25.4 mm (OD{2}}depende) |
| Gitas-on | 8–18 m (SRL/DRL), giputol-sa-gitas-on nga anaa |
| Mga sumbanan | API 5L (PSL1/PSL2), GB/T 9711, SY/T 5037, ASTM A252 (sumala sa gikinahanglan) |
| Mga grado | API 5L Gr.B / X42–X70; GB/T nga mga grado kada order |
| Katapusan | PE / BE (T&C sa hangyo) |
| Taklap (Opsyonal) | FBE / 2LPE / 3LPE / 3LPP |
| Inspeksyon ug Pagsulay | Weld seam UT/RT (matag PO/ITP), hydrostatic test (sumala sa gikinahanglan), dimensional & visual inspection, EN 10204 3.1 (3.2 optional) |
Hot Tags: SSAW Pipe, China SSAW Pipe manufacturers, suppliers, pabrika
Ang una
ERW PipeTingali Ganahan Ka usab


Ipadala ang Inquiry